メッセージ
折り返しご連絡いたします!
メッセージは20〜3,000文字にする必要があります。
メールを確認してください!
より多くの情報はより良いコミュニケーションを促進します。
正常に送信されました!
折り返しご連絡いたします!
メッセージ
折り返しご連絡いたします!
メッセージは20〜3,000文字にする必要があります。
メールを確認してください!
| モーター出力: | 2*15kW 約30kW | カットシリンダーのストローク: | 210mm |
|---|---|---|---|
| 刃の長さ: | 1000 mm | 最大保持力(ton): | 80kn |
| テーブルの高さ: | 740mm | 最大切削材料: | 70*70mm / 80直径 |
| オートメーション: | PLC自動制御と遠隔制御 | せん断力: | 250トン |
| ハイライト: | 半自動水平弾圧機,全自動水平弾圧機,ホロジンタルバリングプレス機械 オートマティック |
||
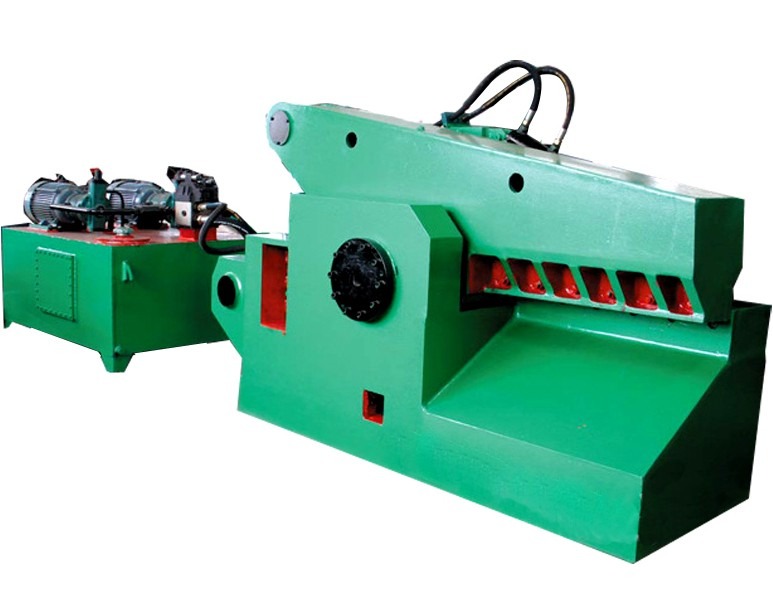
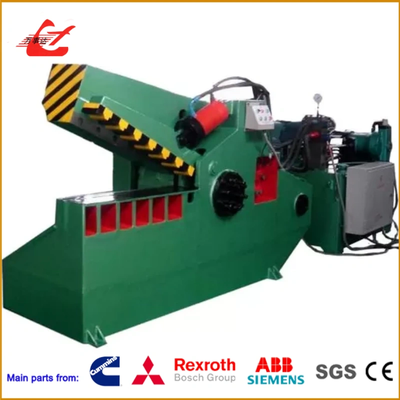
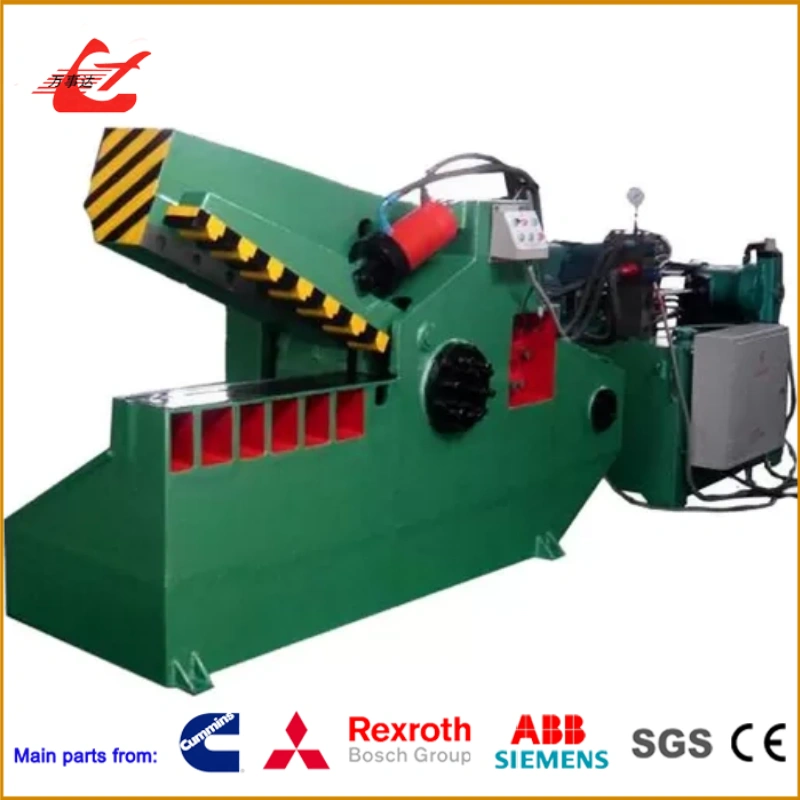
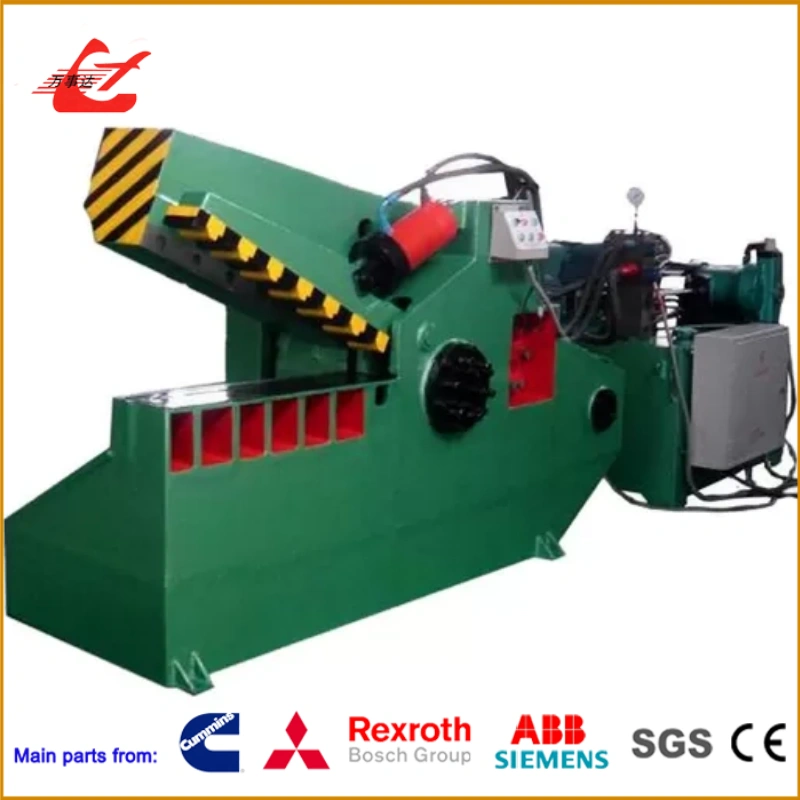
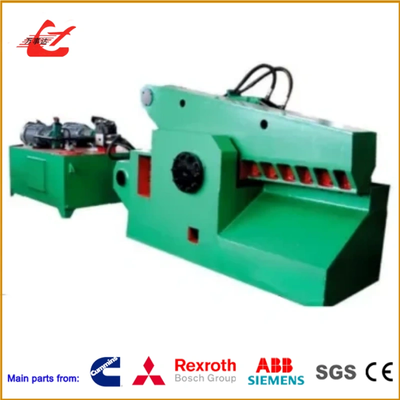
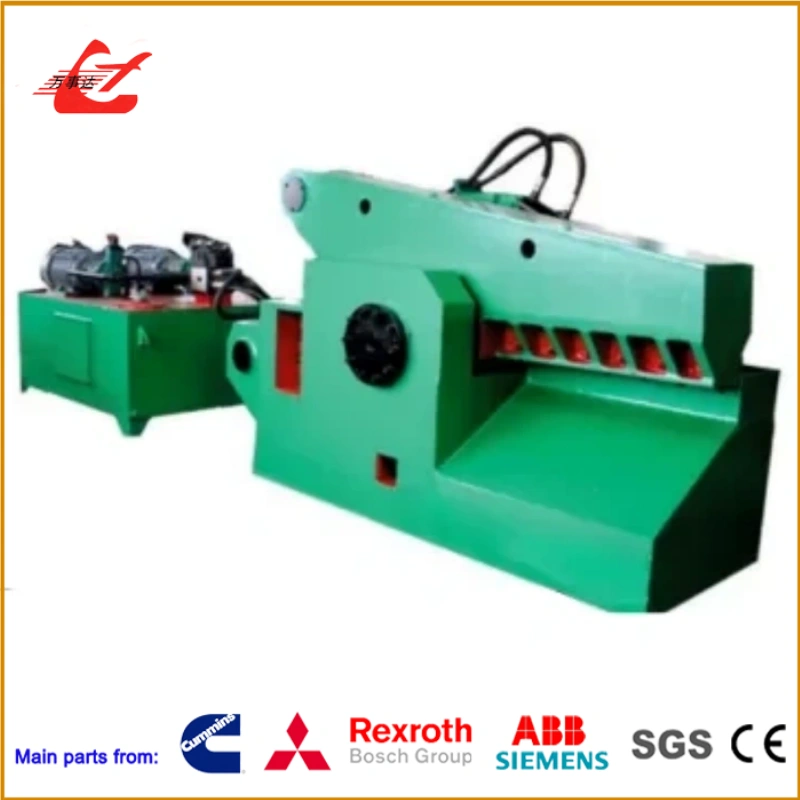
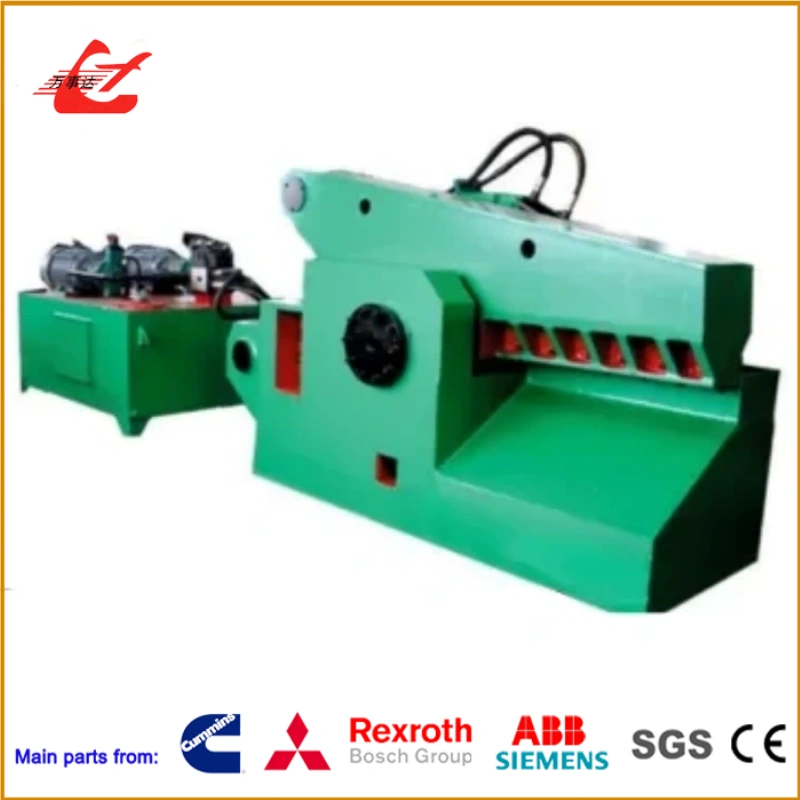
WANSHIDA Q43-2500 アリガターシアは,長い棒,鋼材プロファイル,生産廃棄物を管理可能なスクラップに変えるために設計された液圧金属切削機です. 2500 kNの切削力で,1000mmの刃285mm の最大刃開口で,リサイクルヤードや金属加工施設の利用可能な材料配置と切断力を組み合わせます.
切り抜き中の材料を安定させるため専用の水力保持装置がありますこの組み合わせは,制御された切断とストローク間の便利な再配置をサポート.
長い,不規則 な 金属 破片 は,次 の 加工 段階 に 達 する 前 に 扱いに 問題 を 引き起こす.それは 貯蔵 場所 を 阻害 し,荷物 を 積む こと を 複雑 に し,繰り返し 準備 する 必要 が あり ます.
通常の切断のために熱切断に頼ると,切断ガス消費と準備時間が増加します.適切な水力製のスクラップシアは,繰り返しのスクラップ加工のための機械的な切断方法を提供します..
柔軟な位置付けのための長い刃: 1000 mm の切断刃は,異なるスラップ形を位置付けするための作業長さを提供します.最大 285 mm の開口と組み合わせると,機械の定量容量内で様々な原料を収容するのに役立ちます.
切削中の材料保持: 80 kN の保持力により,刃が閉まるにつれて作業部件を拘束し,より制御された切削プロセスをサポートします.
入荷されたスクラップの周りに調整可能な作業流程: 1 分間に 8 〜 16 サイクルの指定された切断頻度は,繰り返し切断をサポートします.実際の出力は,供給速度,材料の寸法,切断する数も.
ガスを切らない機械切削:水力切削は,適当な金属を直接分離し,日常のスクラップ準備のためにガス切削に依存することを軽減します.
| パラメータ | Q43-2500 について |
|---|---|
| 最大切断力 | 2500 kN |
| 最大保持力 | 80 kN |
| 刃長 | 1000 mm |
| 刃の最大開口 | 285mm |
| 切断頻度 | 8~16サイクル/分 |
| リストされた切断能力* | 70 × 70 mm の方角面または Ø80 mm の丸い面 |
| 液圧作業圧 | 21 MPa |
| 機械の重量について | 4.2 トン |
切断能力は,実際の材料の質量と強度を検証しなければならない.
材料は開いた刃の間に配置されます. 液圧保持メカニズムは,作業部位を抑制し,切断シリンダーは固定刃に向かって移動する刃を駆動します.分離後,ナイフが次の餌サイクルに再開されます.
材料 の 最大 の 横切り と 材料 の 質 で 始め て,日用 容量,切る 需要 の 長さ,餌 の 配置 を 評価 し て ください.
Q43-2500の操作に合致するかどうかを確認するために WANSHIDAに材料写真,寸法,標的出力, サイト電気の詳細をシェアします.
仕様書には Ø80 mm の丸い材料が記載されていますが,材料のグレードは指定されていません.不?? 鋼の容量は注文前に別々の確認が必要です.
刃の最大開口を記述します 切断能力は 材料の強度 横切り 歯内位置に依存します
サイクルの頻度だけではトンネージが決定されません. 部品の重量,給餌時間,各パーツの切断はすべて出力に影響します. 現実的な推定のために代表的な材料の詳細が必要です.
通常 の 検査 に は,刃 の 状態 や 片隙,潤滑 液,水力 油 の 状態,水管 の 接続 など が 含ま れ ます.保守 の 間隔 や 手順 に 関する 操作 手冊 を 遵守 し なさい.
材料の写真,グレード,最大寸法,必要な出力,利用可能な電圧および周波数を送信します.これらの詳細は切断の適性および電気構成を確認するのに役立ちます.